Como o torneamento CNC pode melhorar a precisão, o prazo de entrega e o custo de suas peças?
Resumo do Artigo
Se você já adquiriu uma peça redonda “simples” e ainda assim acabou com atrasos, dimensões inconsistentes, rebarbas ou acréscimos de custos inesperados, você já sabe que o verdadeiro desafio não é a forma – é o controle do processo.CTorneamento NCé uma das maneiras mais confiáveis de produzir peças cilíndricas e rotativas com precisão repetível, produção escalável e preços previsíveis – quando o projeto é cotado e projetado corretamente.
Este guia analisa os pontos problemáticos mais comuns dos compradores (confusão de tolerância, incompatibilidade de acabamento superficial, desenhos pouco claros, prazos de entrega imprevisíveis, disputas de qualidade) e mostra como evitá-los. Você também encontrará listas de verificação práticas, um exemplo de estrutura de RFQ e perguntas frequentes projetadas para ajudar engenheiros, compradores e proprietários de projetos a tomar decisões seguras.
Índice
- Esboço resumido
- O que é torneamento CNC e em que ele é melhor?
- Pontos problemáticos do comprador e como removê-los
- Quando você deve escolher torneamento em vez de fresamento ou fundição?
- Lista de verificação de design e desenho para cotações mais rápidas e baratas
- Tolerâncias, acabamento superficial e expectativas de inspeção
- Materiais e acabamentos que normalmente funcionam bem
- Controles de qualidade e documentação que você pode solicitar
- Como escolher um fornecedor de torneamento sem adivinhar
- Um modelo prático de RFQ que você pode copiar
- Perguntas frequentes
- Notas finais
Esboço resumido
- Defina o que o giro realmente faz e onde ele brilha.
- Mapeie problemas típicos de sourcing para soluções específicas que você pode implementar imediatamente.
- Forneça orientação de design e orçamento que reduza custos sem sacrificar a função.
- Defina expectativas realistas para tolerância, acabamento e verificação.
- Ajudá-lo a escolher um fornecedor com menos riscos e menos surpresas.
O que é torneamento CNC e em que ele é melhor?
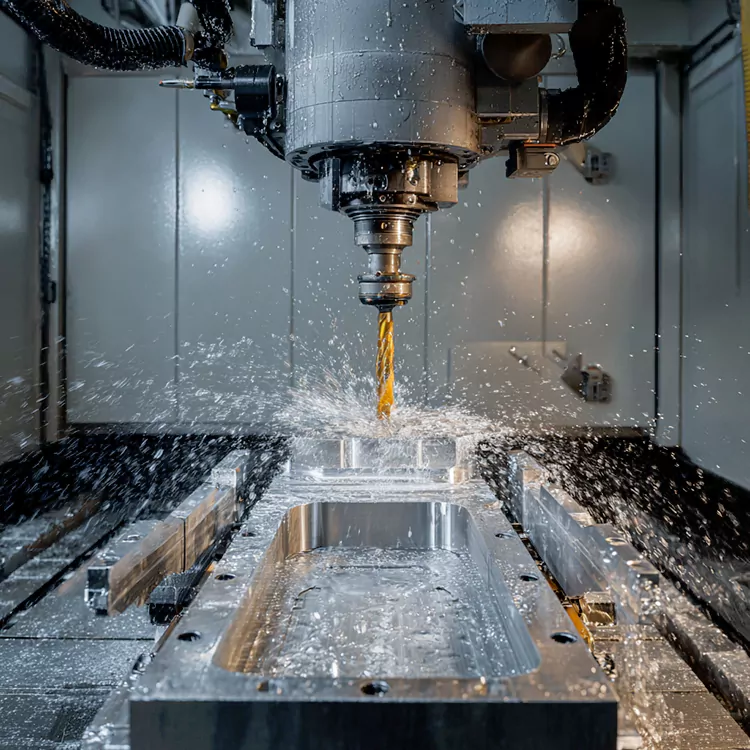
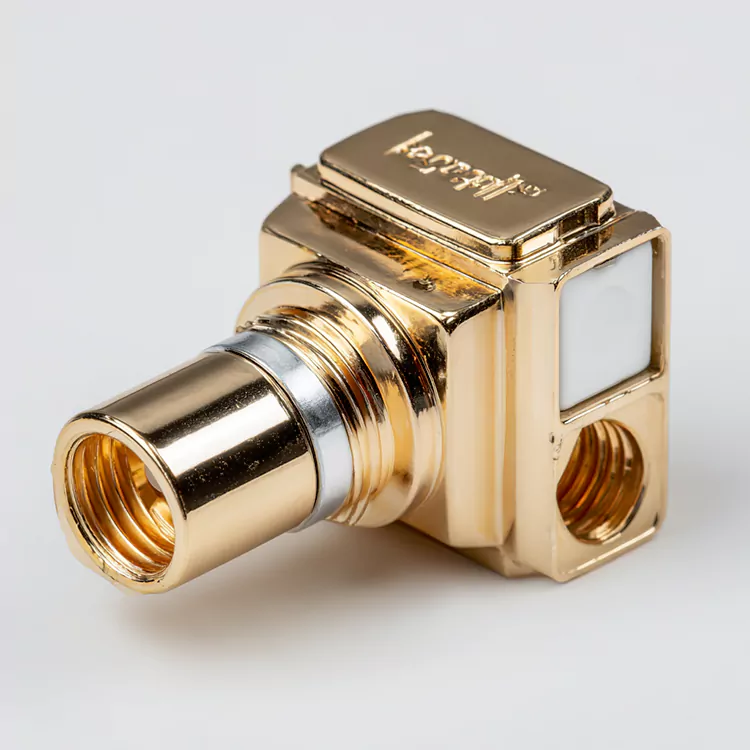
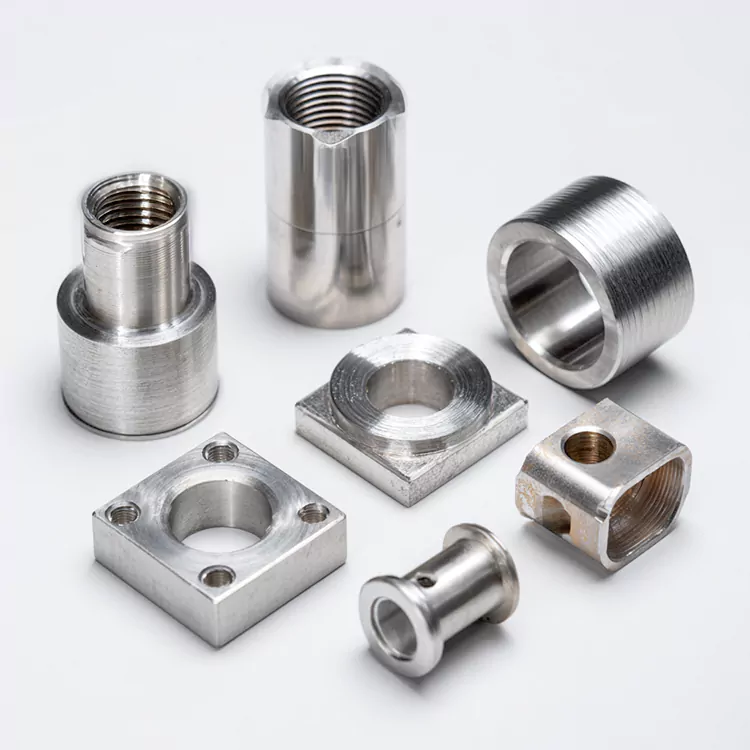
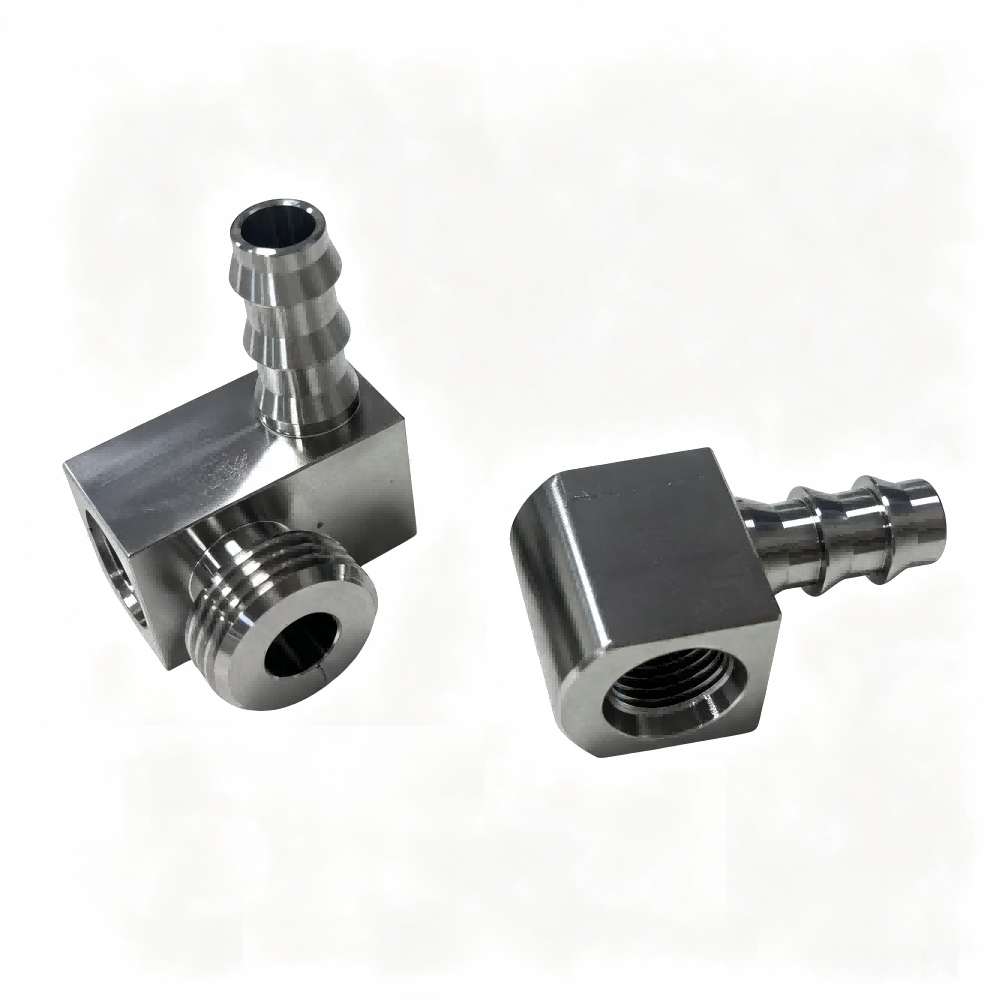
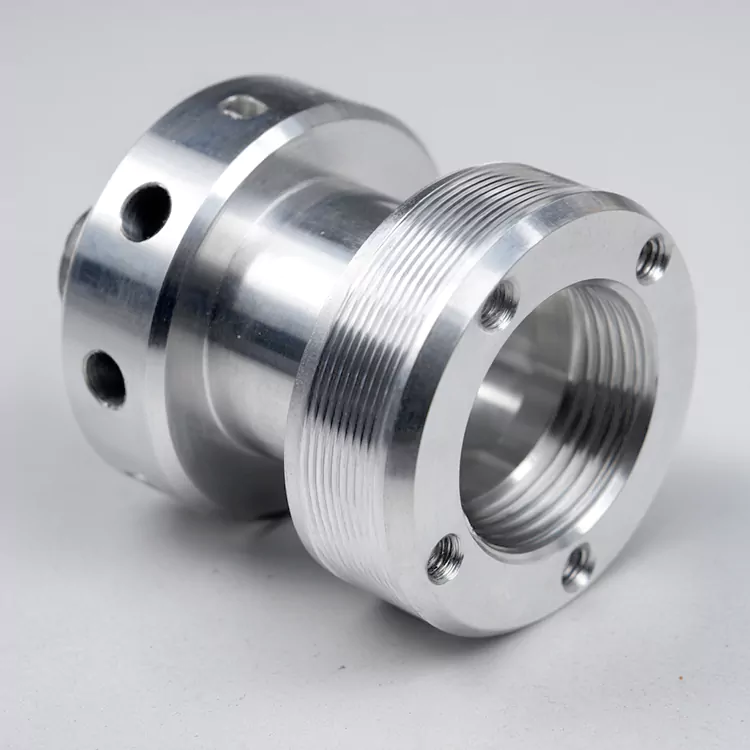
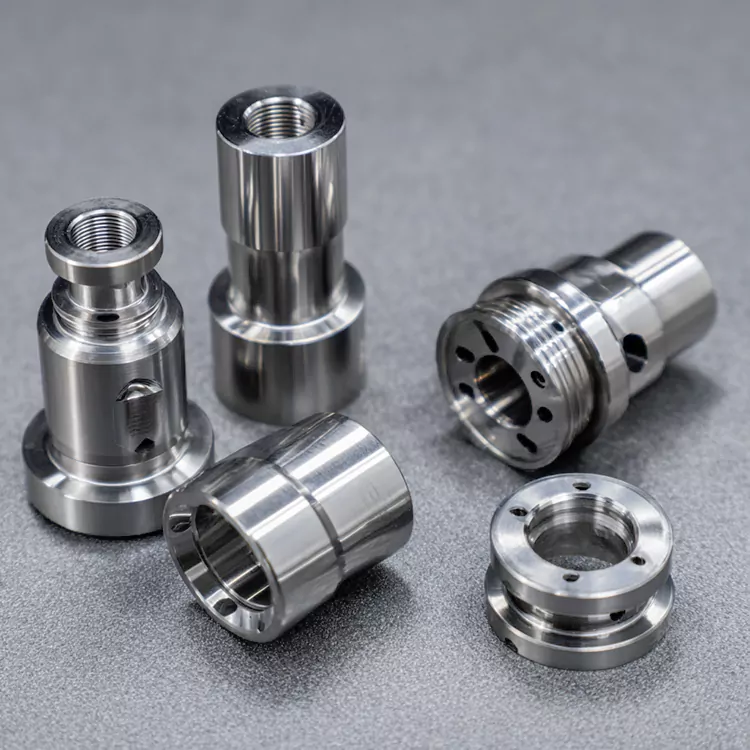
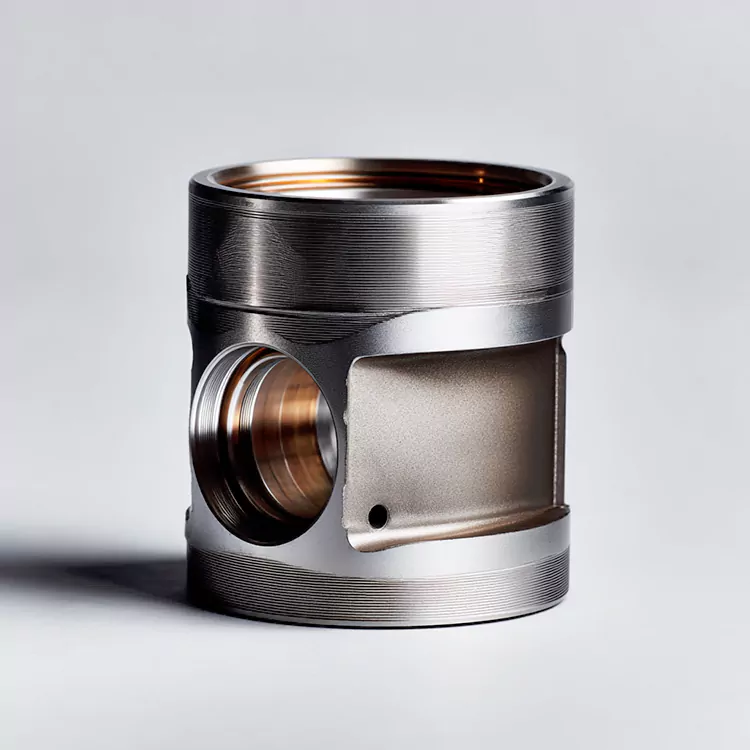
O torneamento CNC é um processo de usinagem em que uma peça gira enquanto uma ferramenta de corte remove o material para criar a geometria final. Pense em eixos, buchas, buchas, pinos, espaçadores, peças roscadas, conectores e qualquer componente onde as características mais importantes sejam concêntricas ou girem em torno de um eixo central.
O que torna o torneamento tão valioso é a repetibilidade. Uma vez que a configuração esteja estável, a máquina pode produzir diâmetros, ombros, ranhuras, chanfros e roscas consistentes com variação mínima, especialmente em volumes médios e altos. As configurações modernas de torneamento também podem integrar ferramentas motorizadas (para planos, furos cruzados e recursos fresados), o que reduz as transferências e o tempo de entrega.
- Melhor para:peças redondas, necessidades de concentricidade rígida, recursos roscados, eixos longos, repetibilidade de alto volume.
- Geralmente não é ideal para:grandes peças prismáticas, cavidades complexas, geometrias flexíveis muito finas que vibram facilmente.
Pontos problemáticos do comprador e como removê-los
A maioria dos problemas de fornecimento de torneamento CNC são evitáveis. O truque é tratar a fase de cotação como um alinhamento de engenharia – e não apenas uma solicitação de preço. Aqui estão os pontos problemáticos comuns e soluções práticas.
| Ponto de dor | Por que isso acontece | O que fazer em vez disso |
|---|---|---|
| As peças “atendem ao tamanho”, mas não são montadas suavemente | Ajustes críticos, desvio ou concentricidade não foram definidos | Identifique dados funcionais, classes de ajuste e desvio/concentricidade onde for importante |
| As cotações variam muito entre fornecedores | Diferentes suposições sobre tolerância, inspeção, tempo de preparação e acabamento | Padronize sua RFQ: material, mapa de tolerância, acabamento, quantidade e expectativas de inspeção |
| O prazo de entrega diminui após a aprovação | Disponibilidade de matéria-prima, processos secundários ou complexidade de configuração não foram descobertos antecipadamente | Solicite uma rota de processo e uma lista de riscos (material, revestimento, tratamento térmico, ferramentas especiais) |
| O acabamento da superfície “parece áspero”, mesmo que as dimensões estejam OK | A meta de acabamento não foi especificada ou não era realista para o material/processo | Especifique um requisito de acabamento (Ra) apenas em superfícies funcionais, não em todos os lugares |
| Problemas de rosca (apertado/solto, irritante, inconsistente) | Padrão de rosca, classe, impacto de revestimento ou método de medição ausentes | Definir padrão/classe de rosca + tolerância de galvanização + método de inspeção (GO/NO-GO) |
| Cobranças extras inesperadas | Rebarbação, limpeza, embalagem ou inspeção especial não foram incluídas | Coloque esses itens diretamente na RFQ e solicite transparência do item de linha |
Quando você deve escolher torneamento em vez de fresamento ou fundição?
O torneamento costuma ser o melhor caminho quando sua geometria é rotacional e os requisitos funcionais dependem de circularidade, coaxialidade ou superfícies de rolamento lisas. Mas não é automaticamente a escolha mais barata para todas as peças.
- Escolha virarquando você precisa de diâmetros repetíveis, ajustes estáveis, roscas limpas ou recursos concêntricos em todo o volume.
- Escolha a fresagemquando a maioria dos recursos são planos, embolsados ou definidos por múltiplas faces ortogonais.
- Considere fundir/forjarquando a peça for grande e a remoção de material for excessiva, use o torneamento para acabamento de superfícies críticas.
Uma regra prática: se uma peça puder ser descrita principalmente por diâmetros, comprimentos e legendas de rosca, o torneamento geralmente fornecerá o plano de fabricação mais limpo e rápido.
Lista de verificação de design e desenho para cotações mais rápidas e baratas
Um “bom” desenho de torneamento é aquele que destaca o que deve ser controlado e oferece flexibilidade em todos os outros aspectos. A superdefinição de cada dimensão força uma usinagem mais lenta e uma inspeção mais pesada.
- Marque recursos críticos:Identifique quais diâmetros, ressaltos e roscas conduzem a montagem ou vedação.
- Use tolerâncias realistas:Aperte apenas os recursos que realmente precisam. Afrouxe o resto.
- Especifique a estratégia de referência:Se a excentricidade ou a coaxialidade forem importantes, defina pontos de referência que correspondam a como a peça será fixada e medida.
- Considere o acesso à ferramenta:Ranhuras profundas e estreitas, cantos internos afiados e pequenos recortes podem forçar ferramentas especiais.
- Prefira raios/chanfros padrão:Bordas simples reduzem o risco de rebarbas e melhoram a segurança no manuseio.
- Plano para rebarbação:Se forem essenciais bordas sem rebarbas (médicas, de fluidos, eletrônicas), indique isso claramente.
- Clareza do tópico:Forneça o tipo de rosca, passo, classe e quaisquer requisitos de revestimento ou lubrificação.
- Fornece PASSO + desenho:Um modelo 3D ajuda a confirmar a intenção; o desenho controla a aceitação.
Se você não tiver certeza de quais recursos são “críticos”, um teste rápido é perguntar:Quais dimensões causariam uma falha funcional se elas se desviassem?Esses obtêm o controle mais rígido. Todo o resto é uma oportunidade para economizar tempo e custos.
Tolerâncias, acabamento superficial e expectativas de inspeção
O torneamento pode ser extremamente preciso, mas “tolerância rígida em todos os lugares” é a maneira mais rápida de aumentar os custos. O objetivo é combinar a tolerância e as metas de acabamento com a capacidade de função e medição.
| Exigência | Expectativa típica do comprador | Orientação Prática |
|---|---|---|
| Tolerância de diâmetro | Muito apertado em todos os diâmetros | Aperte apenas nas superfícies adequadas; permitir maior tolerância em diâmetros não correspondentes |
| Excentricidade / concentricidade | Solicitado “por precaução” | Especifique apenas se a peça gira, veda ou alinha; definir dados e método de medição |
| Acabamento superficial (Ra) | Baixo Ra em todos os lugares | Aplique alvos Ra nas superfícies de rolamento/vedação; acabamento padrão é bom em outro lugar |
| Plano de inspeção | Inspeção 100% implícita, mas não declarada | Plano de amostragem estadual, método de medição e o que precisa de inspeção completa |
| Primeiro artigo | Assumido como opcional | Use a aprovação do primeiro artigo para novas peças para bloquear as expectativas antecipadamente |
O alinhamento da medição é tão importante quanto a usinagem. Se o fornecedor medir um diâmetro de uma forma e você medir de outra (temperatura diferente, método diferente, superfície de referência diferente), você poderá acabar em uma disputa mesmo quando ambas as partes agirem de boa fé. Para peças críticas, combine antecipadamente o método de verificação.
Materiais e acabamentos que normalmente funcionam bem
A escolha do material afeta a usinabilidade, o custo, a resistência, a resistência à corrosão e a qualidade do acabamento. Abaixo estão as opções comuns que os compradores selecionam para componentes torneados.
| Material | Por que os compradores escolhem | Notas para torneamento |
|---|---|---|
| Alumínio (vários graus) | Leve, boa resistência à corrosão, econômico | Ótima usinabilidade; considere anodização para desgaste/corrosão |
| Aço inoxidável | Resistência à corrosão, durabilidade | Pode ser mais lento para usinar; definir requisitos de acabamento em superfícies funcionais |
| Aço carbono | Força e equilíbrio de custos | Pode necessitar de revestimento/revestimento; esclarecer as expectativas de corrosão |
| Latão | Condutividade, usinabilidade, aparência | Excelente para roscas e acessórios; verifique as necessidades de conformidade para o seu mercado |
| Plásticos de engenharia | Leve, isolamento, resistência química | A expansão térmica é importante; defina cuidadosamente as condições e tolerâncias de medição |
- Dica de acabamento:Se você precisar de revestimento, anodização ou tratamento térmico, discuta o impacto dimensional. Alguns acabamentos acrescentam espessura; alguns processos podem introduzir pequenas distorções.
- Dica de embalagem:Para superfícies cosméticas, solicite embalagens protetoras para evitar riscos de trânsito.
Controles de qualidade e documentação que você pode solicitar
Um fornecedor forte não apenas “faz a peça” – ele facilita o seu processo de aceitação. Se o seu projeto for de alto risco, você poderá solicitar documentação que reduza o risco posterior.
- Certificação de materiais:Confirma o grau e a rastreabilidade.
- Relatório de inspeção do primeiro artigo:Valida dimensões críticas antes da produção total.
- Registros de inspeção em processo:Demonstra estabilidade do processo durante a execução.
- Registros de medição de thread:Especialmente para peças roscadas de alto volume ou críticas para a segurança.
- Verificação do acabamento superficial:Se Ra for verdadeiramente funcional, pergunte como é medido.
- Notas de controle de alterações:Aprovações documentadas em caso de alteração de ferramentas, lote de material ou rota de processo.
Você não precisa de tudo isso para cada parte. Use a documentação onde ela o proteger: novos projetos, montagens críticas, indústrias regulamentadas ou produção em grande volume onde o retrabalho é caro.
Como escolher um fornecedor de torneamento sem adivinhar
Selecionar um fornecedor é mais fácil quando você avalia como eles pensam e não apenas o que prometem. Aqui estão sinais práticos que você deve observar durante suas primeiras conversas:
- Eles fazem perguntas esclarecedoras:sobre função, recursos críticos e inspeção - não apenas quantidade.
- Eles oferecem feedback de design:para reduzir custos ou melhorar a capacidade de fabricação sem alterar a função.
- Eles explicam a rota do processo:torneamento, operações secundárias, acabamento, inspeção e embalagem.
- Eles discutem o risco antecipadamente:prazos de entrega de materiais, ferramentas especiais, restrições de acabamento superficial ou pontos críticos de tolerância restrita.
- Eles podem escalar:protótipos e produção com um método consistente para controle de revisão.
Uma parceria confiável parece “entediante” da melhor maneira: menos surpresas, menos perguntas em estágio final e menos discussões sobre aceitação.
Um modelo prático de RFQ que você pode copiar
Se você quiser cotações mais consistentes e menos e-mails de acompanhamento, inclua o seguinte em sua solicitação:
- Nome da peça e revisão:Incluir letra/número de revisão e data.
- Arquivos:Desenho PDF + modelo STEP.
- Quantidade e previsão:Quantidade do protótipo, primeiro lote e uso anual estimado.
- Material:Nota/especificação + se substituições são permitidas.
- Dimensões críticas:Identifique os recursos que impulsionam o ajuste/função.
- Abordagem de tolerância:Onde tolerâncias rigorosas são realmente necessárias; tolerâncias padrão em outros lugares.
- Requisitos de acabamento:O acabamento superficial visa apenas superfícies relevantes; necessidades cosméticas, se houver.
- Processos secundários:Tratamento térmico, anodização, galvanização, passivação, marcação, limpeza.
- Expectativas de inspeção:Primeiro artigo, plano de amostragem, medidores e formato de relatório.
- Requisitos de embalagem:Necessidades de rotulagem em massa vs. protegidas individualmente.
Esse nível de clareza geralmente reduz o tempo de cotação, melhora a consistência dos preços e ajuda a comparar fornecedores com base nas mesmas suposições.
Perguntas frequentes
P:Que tipos de peças se beneficiam mais com o torneamento CNC?
UM:Peças com geometria cilíndrica — eixos, buchas, luvas, conectores roscados, pinos, espaçadores — especialmente quando a concentricidade, a redondeza ou a repetibilidade entre lotes são importantes.
P:Por que dois fornecedores citam o mesmo desenho de forma tão diferente?
UM:Eles podem assumir diferentes tolerâncias, intensidade de inspeção, estratégia de configuração, necessidades de ferramentas ou rotas de acabamento. Uma RFQ padronizada que define recursos críticos e expectativas de verificação torna os preços muito mais comparáveis.
P:Devo exigir tolerâncias rígidas em todas as dimensões para ser seguro?
UM:Geralmente não. Tolerâncias restritas aumentam o tempo de usinagem e o custo de inspeção. Aplique controle rígido apenas a ajustes funcionais e recursos de alinhamento; relaxe as dimensões não críticas para reduzir custos e, ao mesmo tempo, manter o desempenho.
P:Como posso evitar problemas de thread?
UM:Especifique o padrão e a classe da rosca, esclareça se o revestimento/revestimento é aplicado e chegue a um acordo sobre a calibragem (GO/NO-GO). Se o tópico for crítico, solicite registros de verificação ou aprovação do primeiro artigo.
P:O que devo fazer se o acabamento superficial for importante para vedação ou rolamento?
UM:Coloque um alvo de acabamento superficial (Ra) nessas superfícies específicas, não na peça inteira, e confirme como o fornecedor o mede. Isso mantém os custos sob controle enquanto protege a função.
P:Como posso reduzir o tempo de entrega de peças torneadas?
UM:Forneça arquivos completos, marque claramente os recursos críticos, evite tolerâncias rígidas desnecessárias e discuta antecipadamente a disponibilidade de materiais e processos secundários. Aprovar um primeiro artigo rapidamente também evita pausas na produção.
Notas finais
Quando bem feito,Torneamento CNCnão é apenas uma opção de usinagem – é um sistema de produção previsível. Os melhores resultados vêm do alinhamento: requisitos funcionais claros, tolerâncias realistas, métodos de inspeção acordados e um fornecedor que se comunica como um parceiro de produção.
Se você deseja uma equipe que possa revisar seus desenhos, sugerir melhorias fabricáveis e apoiar protótipos e execuções de produção,Tecnologia de precisão Co. de Shenzhen Honmor, Ltd.está pronto para ajudar. Conte-nos sua aplicação, quantidade, material e recursos críticos - entãoContate-nospara obter uma cotação e feedback prático que você pode usar imediatamente.
Notícias relacionadas
- O que torna as peças complexas de usinagem CNC de 5 eixos a espinha dorsal da fabricação avançada?
- Por que as peças torneadas em titânio de alta tolerância são a espinha dorsal da inovação aeroespacial e médica?
- Por que as peças automotivas usinadas em CNC de 5 eixos são a escolha inteligente para componentes automotivos complexos?
- Por que as peças torneadas de alumínio CNC são a solução preferida para componentes leves e de alta precisão?
- Os protótipos rápidos impressos em 3D podem realmente acelerar sua pesquisa e desenvolvimento e reduzir custos?
- Componentes metálicos de protótipo CNC: por que eles são essenciais para seu próximo projeto
Deixe-me uma mensagem